
 Hüvelyes
Több blokkos egyenes vonalú huzalhúzó gép: Beállítás, szerszámok és kiválasztás
Sétáljon egy jól futó rajzvonalon, és hallja a különbséget. A gép nem túlfeszültség; a zümmögés egyenletes marad az első hajtóműtől az utolsóig, és a kezelő a műszakot a szerszámok ellenőrzésével tölti, ahelyett, hogy hurkokat kergetne. Ez az állandóság a többblokkos egyenes vonalú huzalhúzó gép gyakorlati jele: több húzóblokk egy sorban, blokkonként egy menet, és a huzal, amely soha nem halmozódik fel a szerszámok között.
Wuxiban 1985 óta építünk húzóberendezéseket, és ez idő alatt az egyenes vonalú, többblokkos elrendezés a közepes és finomhuzalgyártás munkagépévé vált. Ez a cikk bemutatja, hogyan működik a gép valójában, mi határozza meg a vezeték minőségét, és hogyan illesztheti a megfelelő változatot az anyag- és kimeneti célokhoz.
A többblokkos egyenes vonalú elrendezés megértése
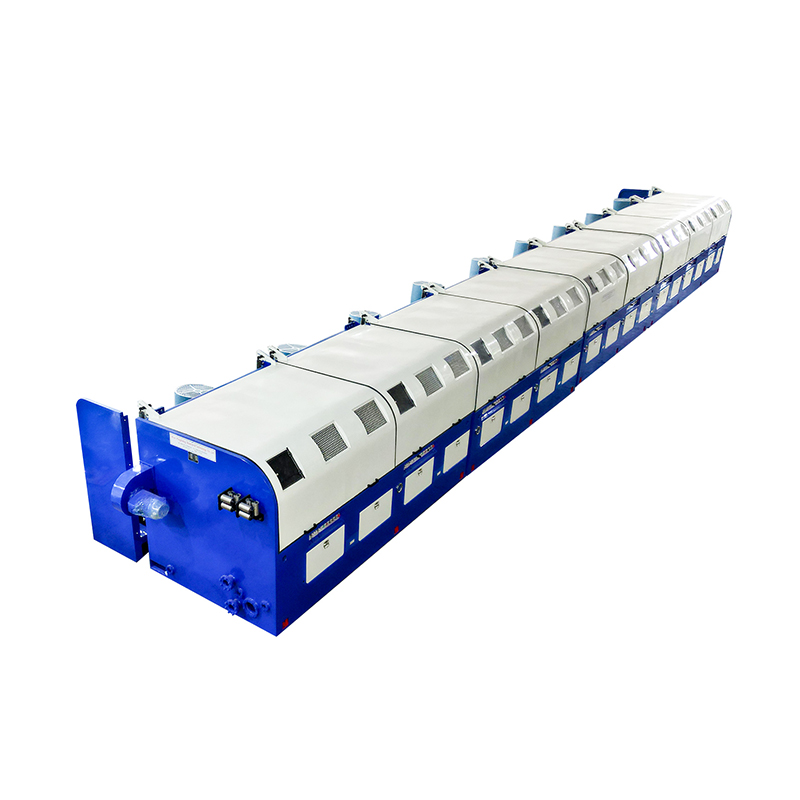
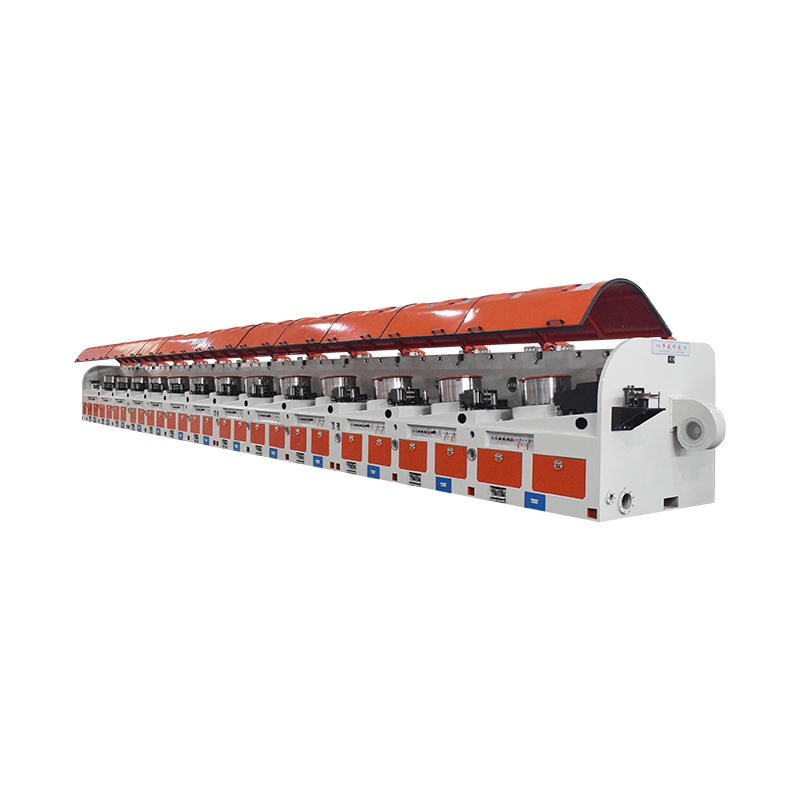
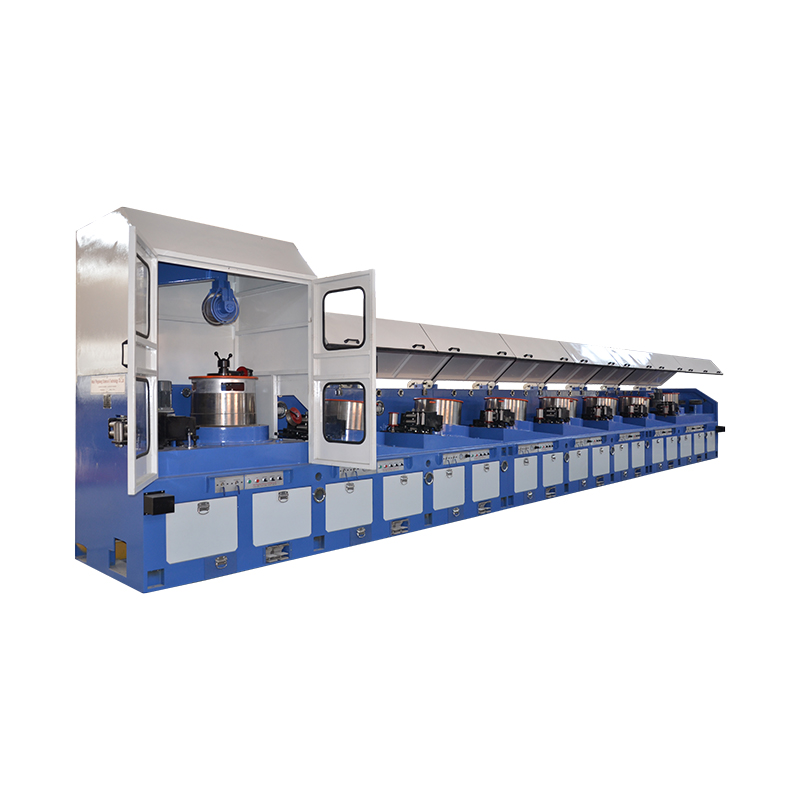
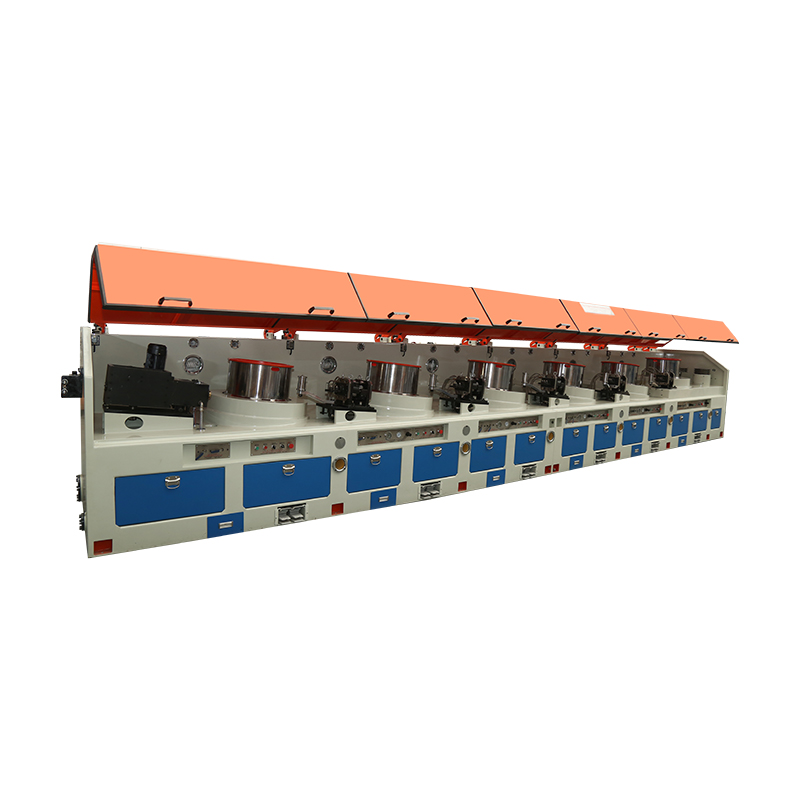
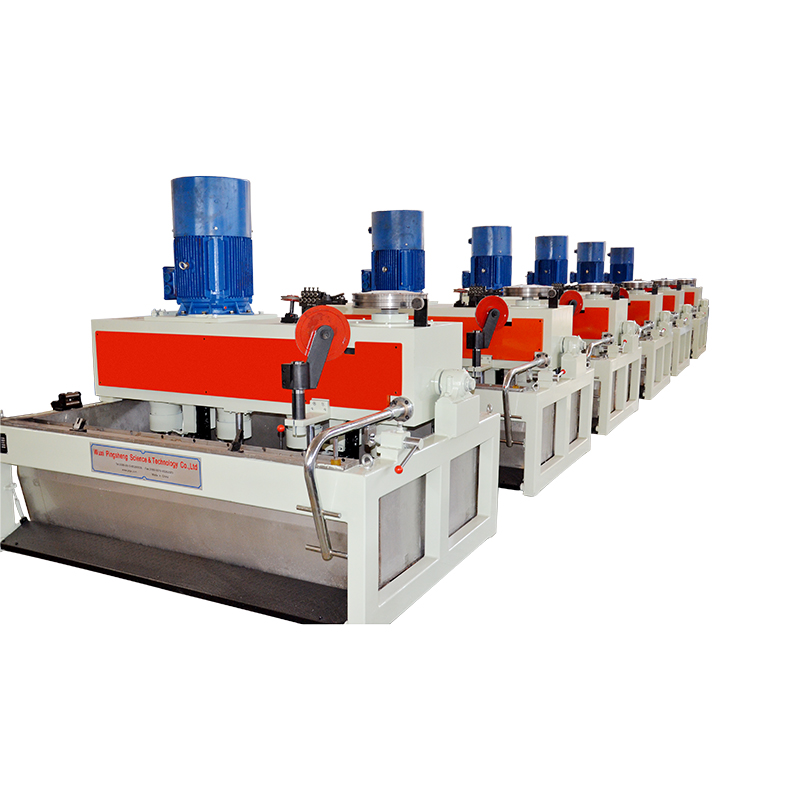
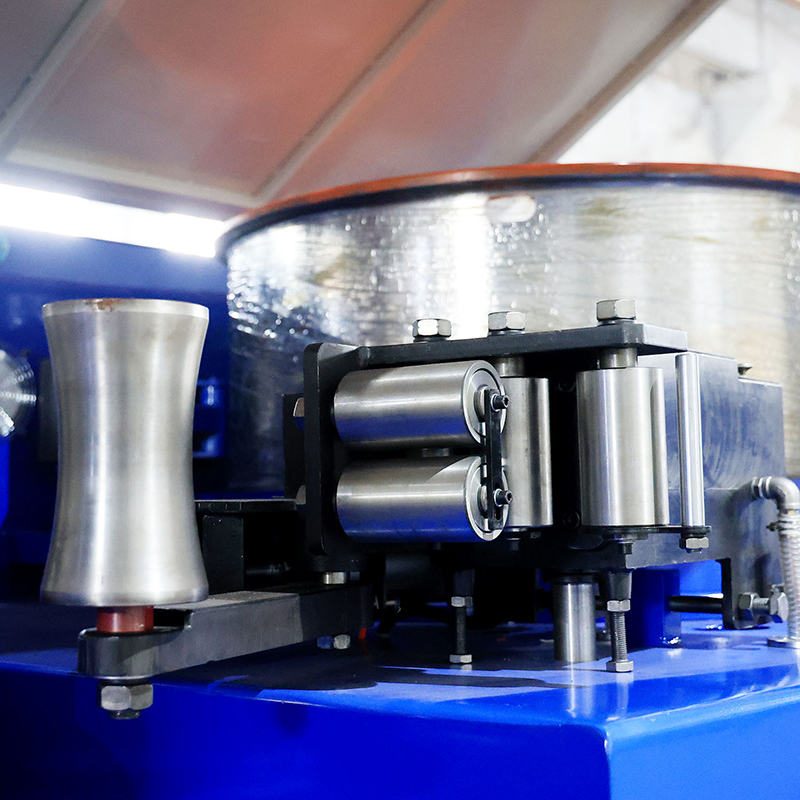
A többblokkos gép lényegében egynél több hajlítógéppel rendelkező rajzológép. Az egyenes kivitelben ezek a hajtóművek egyetlen vízszintes sorban vannak felszerelve, mindegyiket saját motor hajtja meg egy hajtóművön keresztül. A huzal belép az első matricába, az első blokk meghúzza, majd közvetlenül átmegy a második matricába és a második blokkba, és így tovább az utolsó lépésbe. Semmi sem halmozódik fel közben.
Miért ülnek a blokkok egyenes vonalban
A felhalmozó konstrukciók a táncoló karokra vagy hurokgörgőkre támaszkodnak, hogy egy dróttartályt tartsanak a menetek között. Egy egyenes vonalú gép eltávolítja ezt a tartályt, és vele együtt a problémák egész kategóriáját. Kevesebb tárcsa érinti a vezetéket, így kisebb az esélye a felületi jelölésnek. A huzalút rövid és egyszerűen befűzhető. A padlón egy ponton álló kezelő minden kockát lát, ami gyorsabbá teszi a mérőműszer-ellenőrzéseket és a kockacseréket, mivel nincs hurok, amelyet először ki kell üríteni.
Hogyan tartanak a meghajtók minden lépést lépésben
Minden egyes lépés meghosszabbítja a vezetéket, így a következő blokknak pontosan annyival kell gyorsabban futnia, amennyit a szerszám produkál. Egy modern gépen ezt az arányt a PLC-n keresztül koordinált váltakozó áramú hajtások tartják fenn, kis korrekciókkal a feszültség visszacsatolásából vagy a motor terheléséből. Ha az arány megfelelő, a huzal alacsony, stabil feszültséggel fut, ami éppen elég ahhoz, hogy a hajtókaron ülve maradjon. Amikor elsodródik, a tünetek mindenki számára ismertek, aki gyakorlati tapasztalattal rendelkezik: a meglazult vezeték, amely megcsúszik és pontoz, vagy túlfeszültség, amely oválissá teszi a szakaszt, korán elkopik, és végül eltöri a vezetéket.
Vágószerszámok, hűtés és kenés: ahol a huzal minősége dönt
Két azonos mechanikai felépítésű gép nagyon eltérő huzalt állít elő a szerszámok és a hűtőkör kezelésétől függően. Az ügyfelekkel folytatott minőségi beszélgetéseink többsége erre a három pontra tér vissza.
A kocka beállítja a mennyezetet
Az átigazolási ütemterv csak annyira jó, mint az azt hordozó matricák. A megközelítési szög, a csapágyhossz, a menetenkénti csökkentés és a keményfém vagy gyémánt lapka minősége mind nyomot hagy a felületi minőségben, az oválisságban és a maradék feszültségben. Mivel egy egyenes vonalú gépnek nincs felhalmozási puffere a változás elnyelésére, a kopott matrica gyorsan megjelenik a feszültségváltozásként a következő blokknál, ami tulajdonképpen hasznos korai figyelmeztetés, ha valaki figyel. Ebben a jegyzetben mélyebben belemegyünk ebbe a kapcsolatba hogyan alakítja a szerszámválasztás a kész huzal minőségét .
Hűtés és kenőanyag fegyelem
A rajzolás hőt termel, és a hő a szerszám élettartamának és a felületkezelésnek az ellensége. Egyenes vonalú gépen a hajtókarok belülről vízhűtésesek, a szerszámtartókat pedig kenőanyaggal öntik el. Tartsa egyenletesen a hűtővíz hőmérsékletét, tartsa az emulziókoncentrációt a sávon belül, és figyelje, hogy az olaj átragadjon, és ne halmozódjanak fel finom fémrészecskék a tartályban. A kis sodródások itt ritkán jelentik be magukat; hetekkel később rövid életű vagy unalmas, foltos tekercsként a felszínre kerülnek.
- A hűtővíz hőmérséklete és áramlása minden blokkon
- Emulziókoncentráció, pH és szennyezettségi szint
- Vonóülés, tartó állapota és beállítás
- Huzalfelület az első és az utolsó áthaladás után
A gépváltozat hozzáigazítása a munkához
A többblokkos egyenes vonalú gépek nem egy terméket, hanem egy családot alkotnak. A különbségek abban rejlenek, hogy a blokkokat hogyan hajtják meg, hogyan tartják a matricákat, és mit várnak el a vonaltól az áramlás irányában. Az alábbi táblázat egy minőségi orientáció, nem pedig egy specifikációs lap; A tényleges áthaladási ütemeket, sebességeket és vezetéktartományokat mindig meg kell erősíteni a saját anyagával.
| Gépváltozat | Rajz szerkezet | Ahova általában illik |
|---|---|---|
| Nagy sebességű multiblokk | Több egymástól függetlenül hajtott blokk sorban | Közepes és finom vezetékek futnak, ahol a kimeneti sebesség az elsődleges |
| Közvetlen hajtású és gördülő kazetta | Közvetlen hajtású blokkok kazettás szerszámmal | Kíméletesebb szerszámkezelés és gyors kazettacsere |
| Szíjtárcsa típusú folyamatos rajz | Szíjtárcsa és dob kombináció a folyamatos húzáshoz | Olyan vonalak, ahol a megszakítás nélküli rajzolási folytonosság a legfontosabb |
| Pontozó eszköz verziója | Egyenes vonalblokkok plusz egy soros pontozási egység | Huzal, amely mechanikus kulcsfelületet igényel a későbbi feldolgozáshoz |
| Magas szén-dioxid-kibocsátású és PC vezetékes vonal | Egyenes vonalú rajzvonal magas széntartalmú anyagokhoz konfigurálva | Feszített betonhuzal és magas széntartalmú acélhuzal gyártása |
A teljes kínálat, beleértve a többblokkos sorozatot is, a mi listánkban található egyenes vonalú huzalhúzó gép kategóriában, így egymás mellett összehasonlíthatja a konfigurációkat, mielőtt szűkítené a választékot.
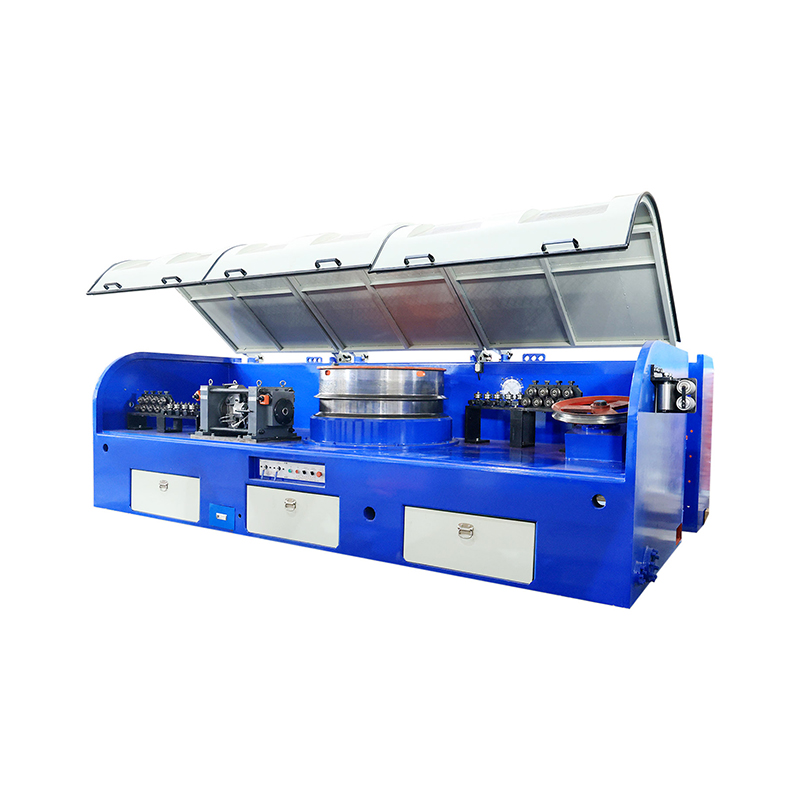
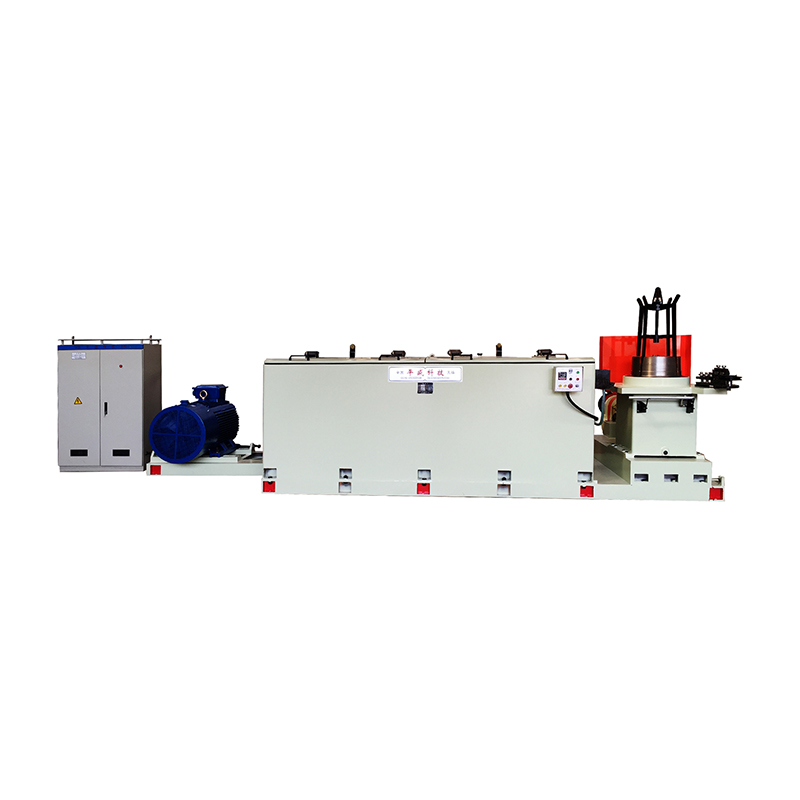
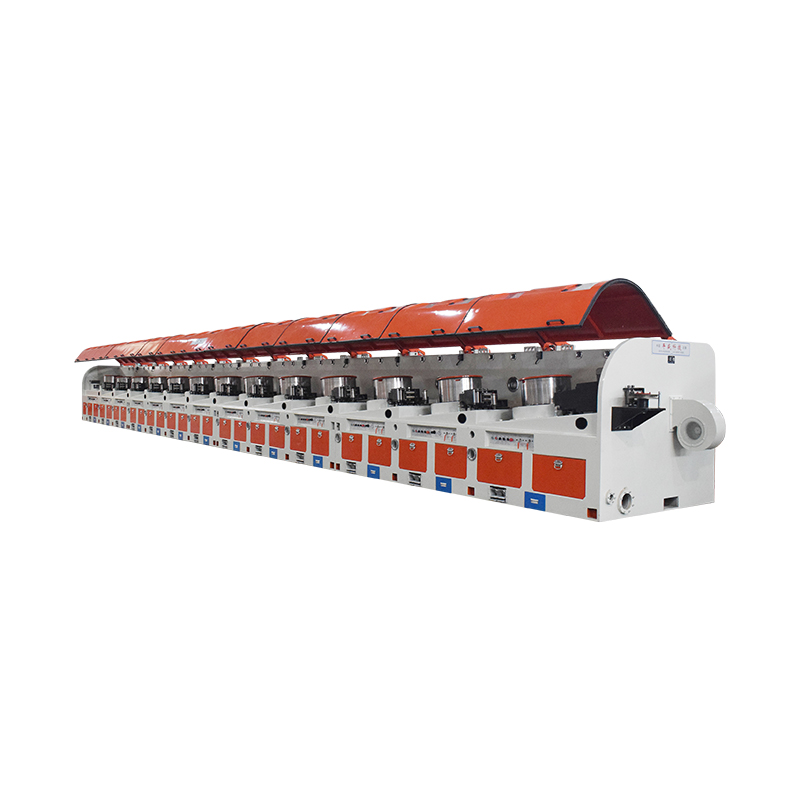 Nagy sebességű többblokkos egyenes vonalú huzalrajzoló gép Több blokkból álló, egyenes vonalú húzógép a folyamatos, nagy sebességű gyártáshoz, zökkenőmentes működést, csökkentett huzalszakadást, valamint egyszerű felügyeletet és vezérlést kínál. Termék megtekintése →
Ahol ezek a gépek megérdemlik
A legegyértelműbb alkalmazások a nagy széndioxid-kibocsátású és a PC-huzaloknál vannak, ahol a sok meneten átívelő állandó feszültség gyakran a különbség a szakítószilárdságnak megfelelő tekercs és az átdolgozandó tekercs között. Az előfeszített betonhuzal és a magas széntartalmú acélhuzal egyaránt olyan ütemezést igényel, amely hűvösen tartja a huzalt, tisztán tartja a felületet, és minden blokkot szinkronban tart, mert nincs helye egy laza huroknak, amelybe belebújhatna.
Az ezekhez a minőségekhez épített sor a húzóblokkokat, a hűtést, a kenést és a feszítésszabályozást egy rendszerré fogja össze, ezért általában nem egyetlen gépként, hanem gyártósorként beszélünk róla.
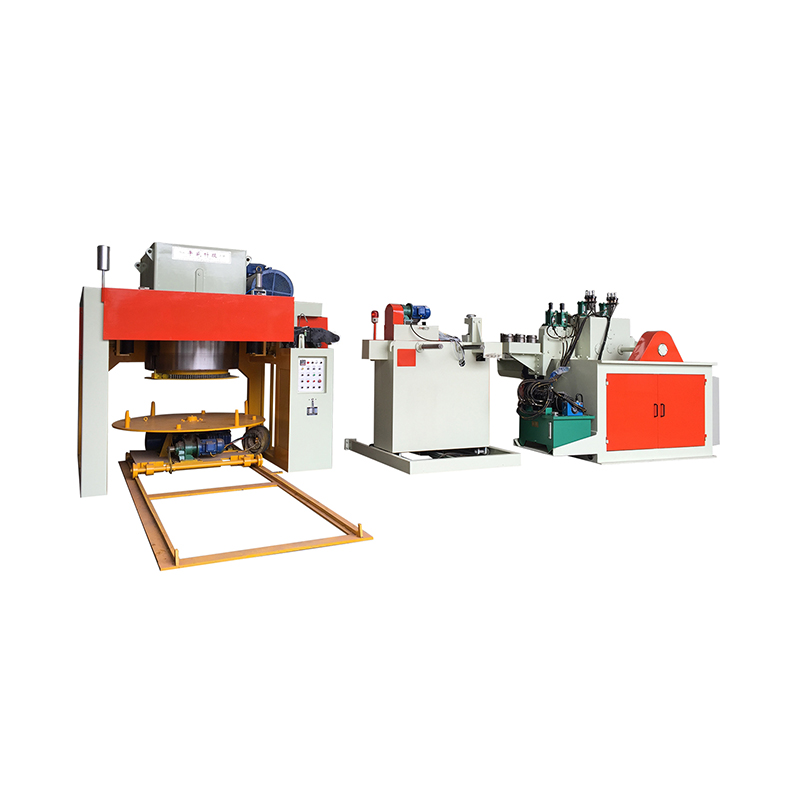
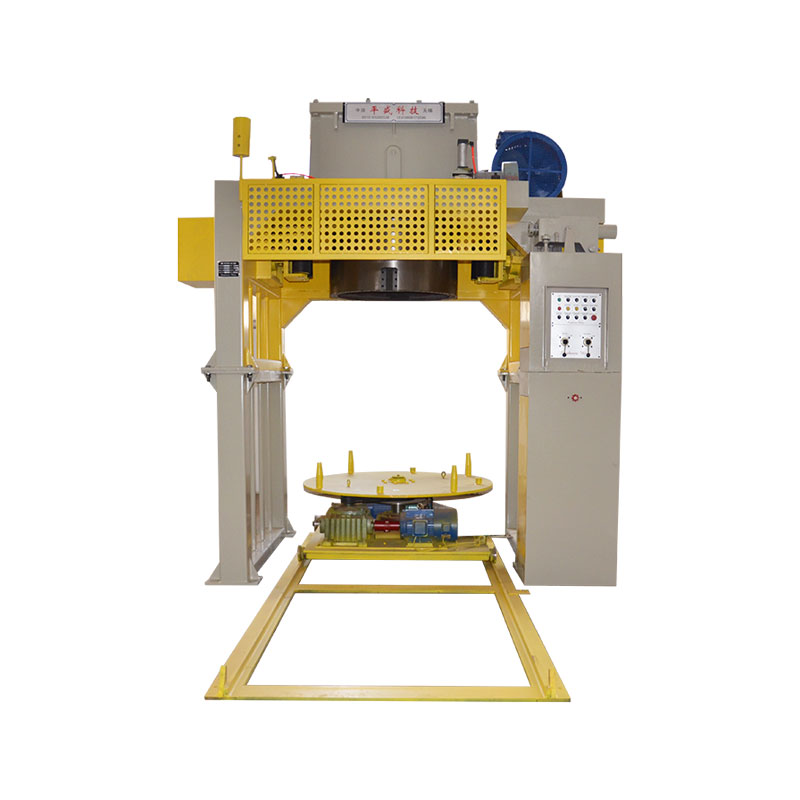
 Magas szén-dioxid-kibocsátású és PC-vezetékes egyenes vonalú rajzvonal Gyártósor nagy szén-dioxid-kibocsátású, feszített beton- és PC-huzalokhoz, amely húzószerszámokat, automatikus feszítésszabályozást és nagy sebességű motort kombinál a folyamatos működéshez. Termék megtekintése →
Az említett minőségeken kívül ugyanazt az elrendezést széles körben használják a fémtermékeket gyártó üzemekben, amelyek több menetben, sebességgel húzzák a drótot. A logika ott érvényesül, ahol az áteresztőképesség, a felületminőség és a stabil feszültség egyszerre számít.
Berendezések a gép körül
Egy rajzológép ritkán fut egyedül. Az elülső és a hátsó felszállás határozza meg, hogy a gép stabilitása mennyire bírja túl a tekercstől a tekercsig tartó utat. A rosszul kiegyenlített kifizetés olyan feszültségcsúcsokat okoz, amelyeket semmilyen hajtáshangolás nem tud teljesen eltávolítani, a laza mozgásszabályozással történő felvezetés pedig érvényteleníti a jó rajzolási munkát egy rosszul felépített csomag esetén.
A felszívási feszültség különös figyelmet érdemel a vékony huzalon, mert az orsó az, ahol végül minden felfelé irányuló variáció belefagy a termékbe. A felszívási sebesség szinkronizálása az utolsó blokkal, és a feszültség állandó tartása a csomag átmérőjének növekedésével egy olyan tekercset hoz létre, amely tisztán letekerődik az ügyfél üzemében. A felületkezelő egységek, legyen szó tisztításról vagy bevonatról, ugyanabban a láncban helyezkednek el, és ezeket a sor részeként kell megadni, nem pedig utólag hozzáadni.
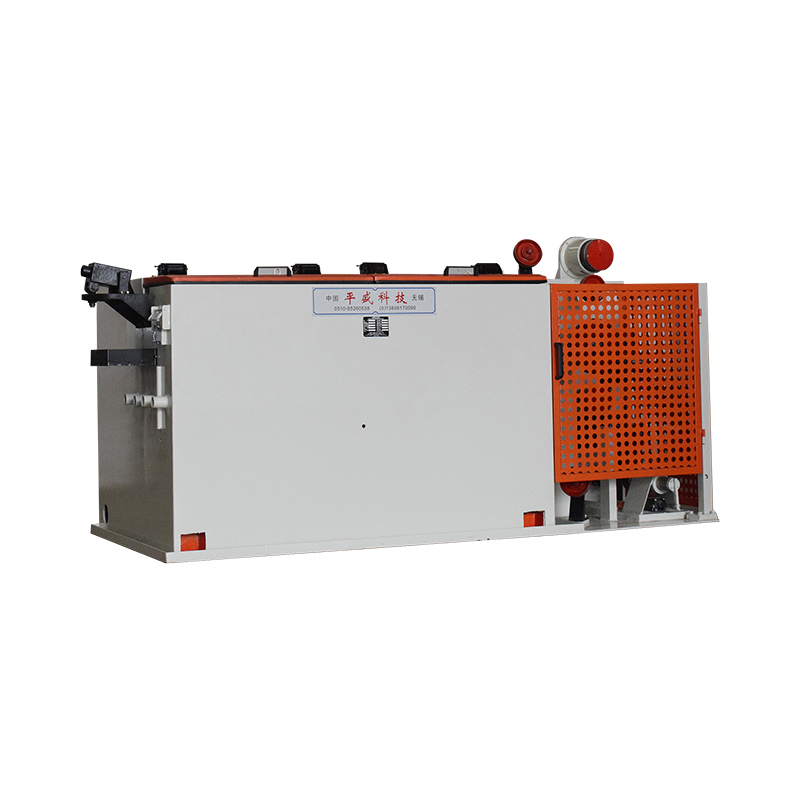
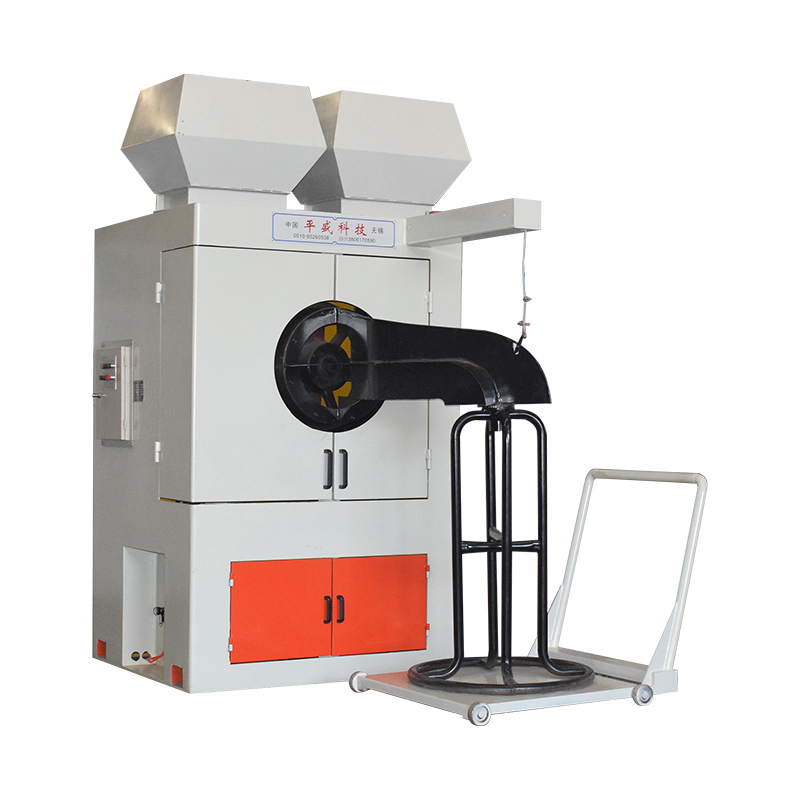 Huzalfelvevő gépek és tekercselő berendezések Hét fel- és tekercselési lehetőség huzalzsinórokhoz, állítható sebességgel, feszítéssel és orsóátmérővel a tiszta tekercselés és a felületvédelem érdekében. Termék megtekintése →
Gyakorlati kiválasztási ellenőrzőlista
Amikor egy ügyfél megkérdezi, hogy melyik konfiguráció illik hozzá, a hasznos válaszok egy maroknyi számból származnak, amelyek általában már rendelkeznek. Hozza ezeket a beszélgetésbe, és a szűkített lista nyilvánvalóvá válik:
- A bemeneti vezeték átmérője és a felület állapota, beleértve a tekercs szállításának módját
- Kész átmérő és a tűréssáv, amelyet meg kell tartani
- Az anyagminőség és az általa elviselhető csökkentés menetenként
- A szükséges lépések száma, amely beállítja a blokkok számát
- A célvonali sebesség a kész méretben, és a leglassabb haladási sebességkorlátozás
- Kifizetési és átvételi formátum: orsó mérete, tekercs súlya, átfutási követelmények
- Az elvárások szabályozása, beleértve azt is, hogy a sornak milyen adatokat kell jelentenie
- Rendelkezésre álló alapterület, alapozás, hűtővíz és teljesítmény
- Ki fogja karbantartani a gépet, és melyik alkatrészt szeretné a polcon
Telepítés, biztonság és mindennapi gondozás
A legtöbb probléma, amelyet az első évben látni akarunk, inkább az üzembe helyezésre, mint a tervezésre vezethető vissza. A nem megfelelően kiegyenlített és fugázott gép nagyobb sebességnél vibrációt mutat. Az üresen kalibrált, nem pedig terhelt feszítőhurok hónapokig enyhén leáll. Szánjon időt a telepítésre, és a gép megtéríti.
A biztonság ugyanabba a beszélgetésbe tartozik. A kapaszkodóterület feletti védőburkolatok, a megbízható vészleállítók minden kezelői pozícióban és a fegyelmezett szerszámcsere rutin kikapcsolt hajtás mellett nem választható extrák egy olyan gépen, amely gyorsan húzza a vezetéket. A karbantartási oldalon egy egyszerű ritmus működik jól: a hűtőkör és az emulzió ellenőrzése hetente, a hajtás tuning ellenőrzése havonta, a szerszámkészlet és a tartó ellenőrzése negyedévente.
Wuxiban épült, világszerte fut
Mi vagyunk a Wuxi Pingsheng Science & Technology Co., Ltd., és történetünk 1985-ben kezdődött. Több mint három évtizede a rajzoló berendezésekre koncentráltunk: egyenes vonalú gépek, nedves gépek, fordított függőleges gépek, kombinált egységek, valamint az ezeket körülvevő kifizető, felvevő és felületkezelő berendezések. Minőségirányítási rendszerünk ISO 9001 tanúsítvánnyal rendelkezik, és számos szabadalmat birtokolunk saját terveinkre.
Ügyfeleink fémtermék-gyártók itthon és külföldön, honlapunk több nyelven is megjelent, mert ez a mi piacunk. Ha több blokkos, egyenes vonalú huzalhúzó gépet mér az üzemébe, a leghasznosabb első lépés egy rövid, gyakorlatias beszélgetés a vezetékről, az áthaladási ütemezésről és a kimeneti célról. Küldje el nekünk a már meglévő számokat, és őszintén megmondjuk, melyik konfigurációnak van értelme, mielőtt bárki az árról kezdene beszélni.