
 Hüvelyes
Több blokkos egyenes vonalú huzalhúzó gép: Gyakorlati vevői útmutató
A huzalhúzás ritkán sikertelen egyetlen drámai okból. Sodródik: egy kis csúszás az egyik blokkon, egy matrica, amely egy nappal korábban elhasználódik, feszültség, amely felkúszik, ahogy a tekercs lefut. A több blokkos egyenes vonalú huzalhúzó gép létezik, hogy kivonja ezt a sodródást a folyamatból, mert a vonal minden blokkját lépésben hajtják meg a rajta áthaladó vezetékkel. 1985 óta építünk rajzberendezéseket Wuxiban, és a legtöbb, amit tudunk ezekről a gépekről, abból származott, hogy mellettük álltunk az ügyfél padlóján, és hallgattuk a kezelőket.
Mit jelent a „több blokk” és az „egyenes vonal” együtt?
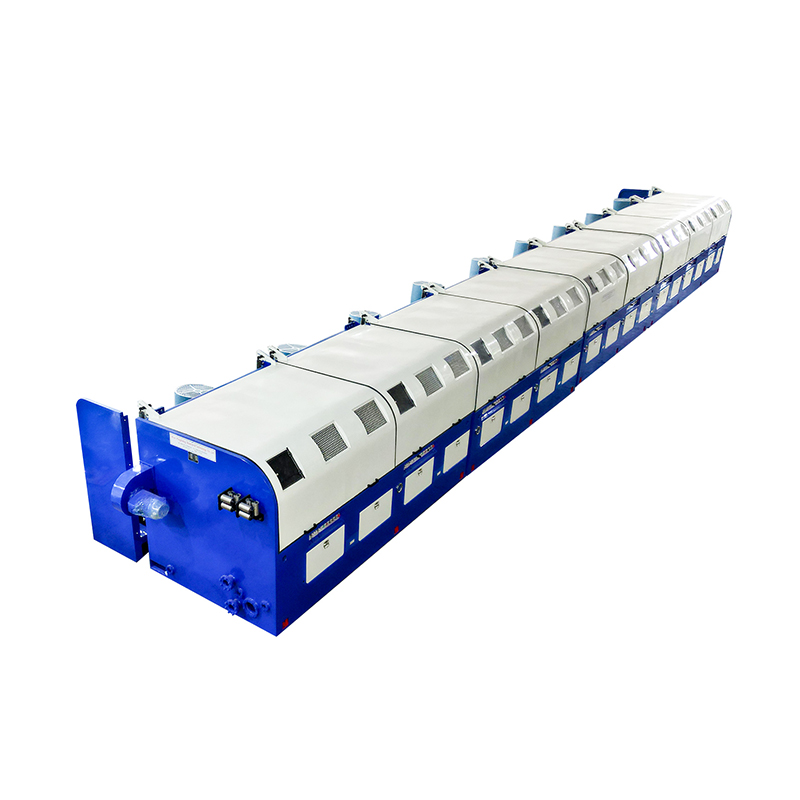
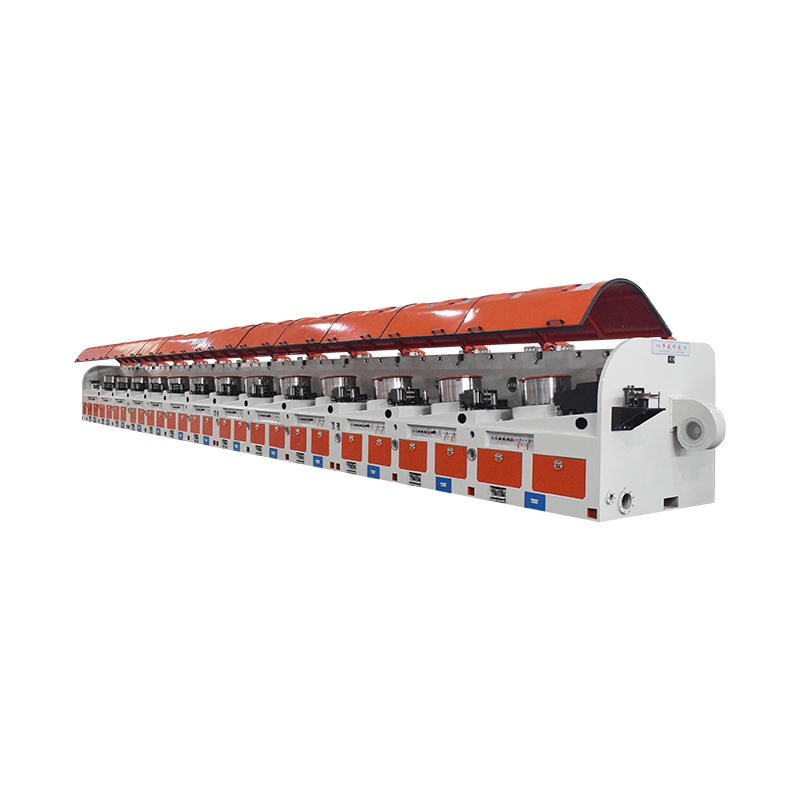
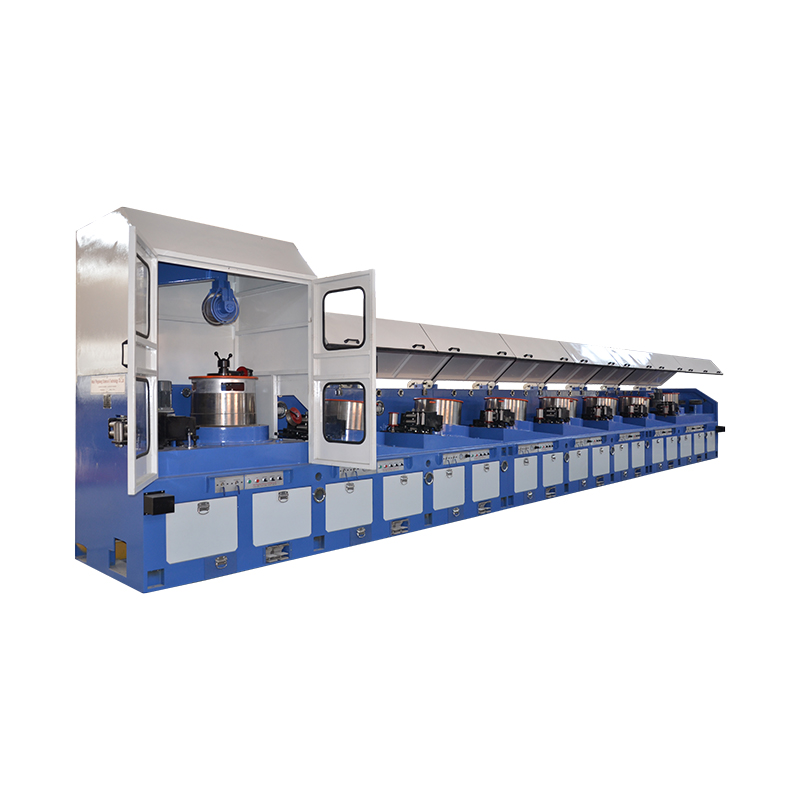
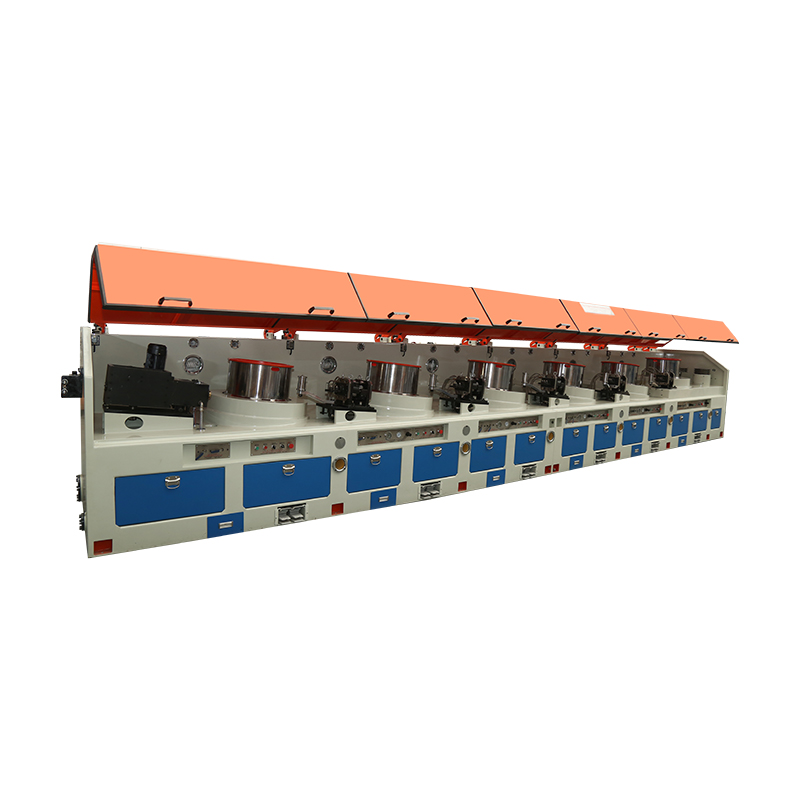
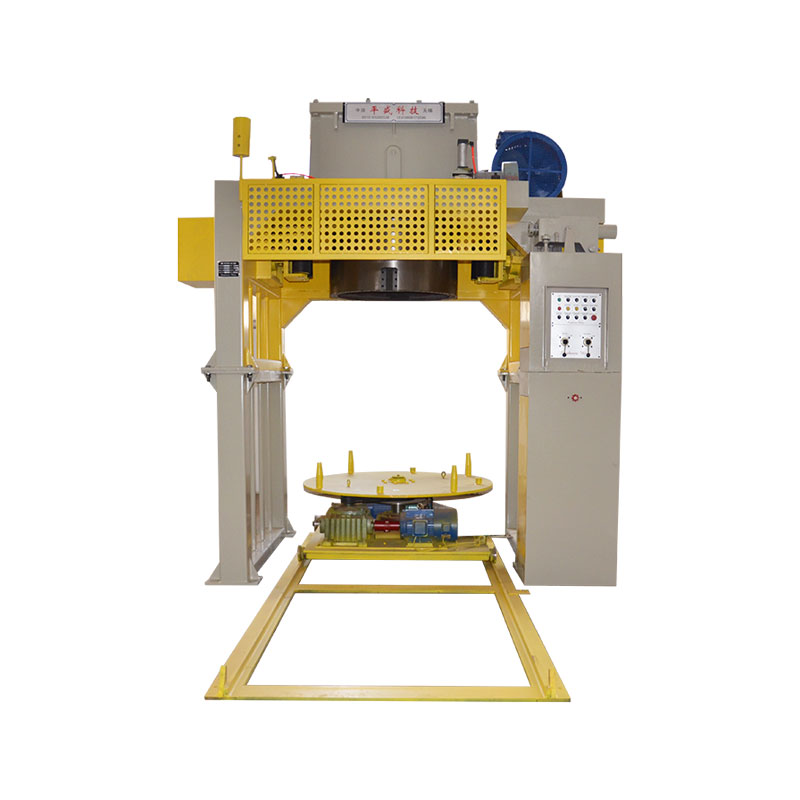
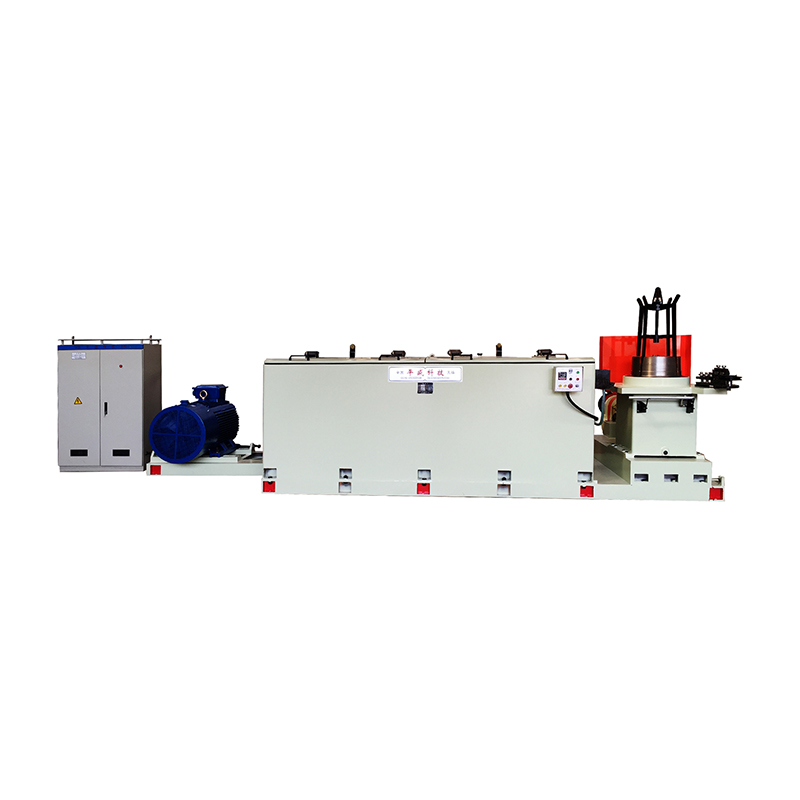
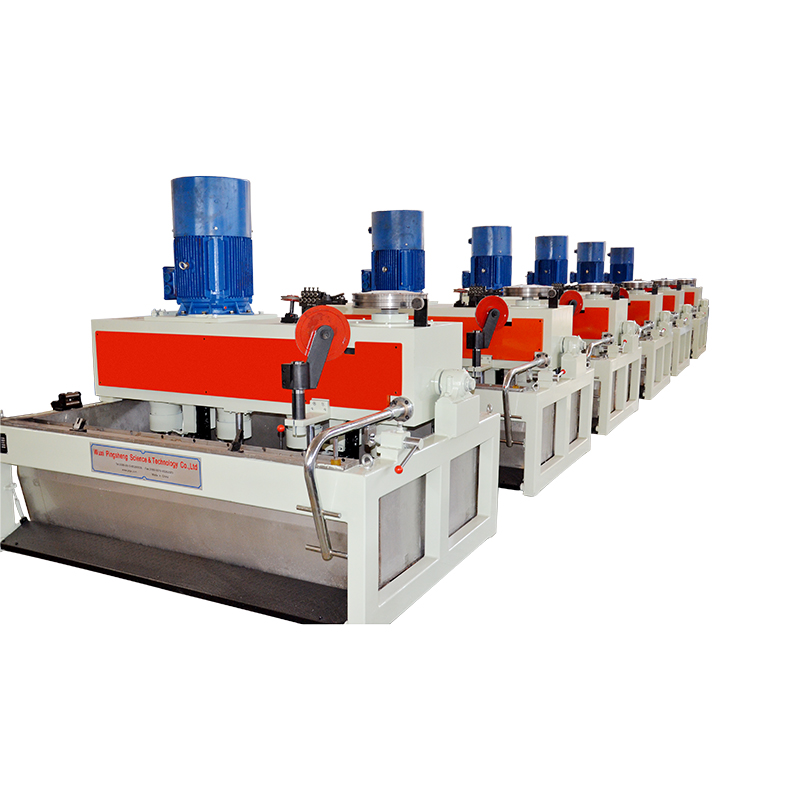
A blokk vagy hajtókar az a meghajtott dob, amely áthúzza a vezetéket az egyik szerszámon. A "több blokk" egyszerűen azt jelenti, hogy több ilyen dob sorba ül, így a huzal egy folyamatos menetben több szerszámon halad át, ahelyett, hogy gépről gépre átfűznék.
Az "egyenes vonal" azt írja le, hogy a vezeték hogyan halad közöttük. A matricák egy vonalban vannak elhelyezve, és a blokk sebessége olyan szorosan illeszkedik az egyes szerszámok csökkenéséhez, hogy a huzalnak soha nem kell felhalmozódnia egy közbenső dobon. Minden blokk pontosan azt húzza, amit az előtte lévő. Nincs tartalék huzalhurkolásra a hajtókaron, és nincs táncoló kar sem, amely a sebesség eltérését elnyeli.
Az előnyök gyakorlatiak. A feszültség közel állandó marad, a vezeték nem csavarodik vagy kopik, ahogy blokkról blokkra halad, és az egész vonal egy vezérlőrendszer alatt ülhet egyetlen tárolt recepttel. A kompromisszum az, hogy a gép őszinte. Ha egy matrica elkopott, ha a kenés vékony, vagy ha a sebességarány lazán van beállítva, akkor egy akkumuláló gép egy ideig elrejti azt. Egy egyenes vonalú gép nem. Megfelelő átadási ütemezést kér, és időben cserélt kockákat.
Ahol a többblokkos elrendezés elnyeri a helyét
Ezeknek a vonalaknak ott van a legtöbb értelme, ahol a vezetéknek hosszú út áll előtte: sok áthaladás, nagy sebesség és állandó végső méretek iránti igény. A magas széntartalmú acél és a PC-huzal a klasszikus eset, mivel az anyag erős, a teljes redukció nagy, és a feszültség bármilyen változása megjelenik a késztermékben. A finom huzalhúzás is előnyös, csakúgy, mint az elfoglalt növények, amelyek gyakran változtatják a méretet, főként azért, mert egy felidézett recept az egész vonalat percek, nem pedig órák alatt visszahozza egy ismert állapotba.
Nagy sebességű multiblokk gépünk erre a feladatra készült, ahol a blokkok számát és a sebességtartományt a ténylegesen futó vezetékkel együtt kell kiválasztani, nem katalógusátlaggal.
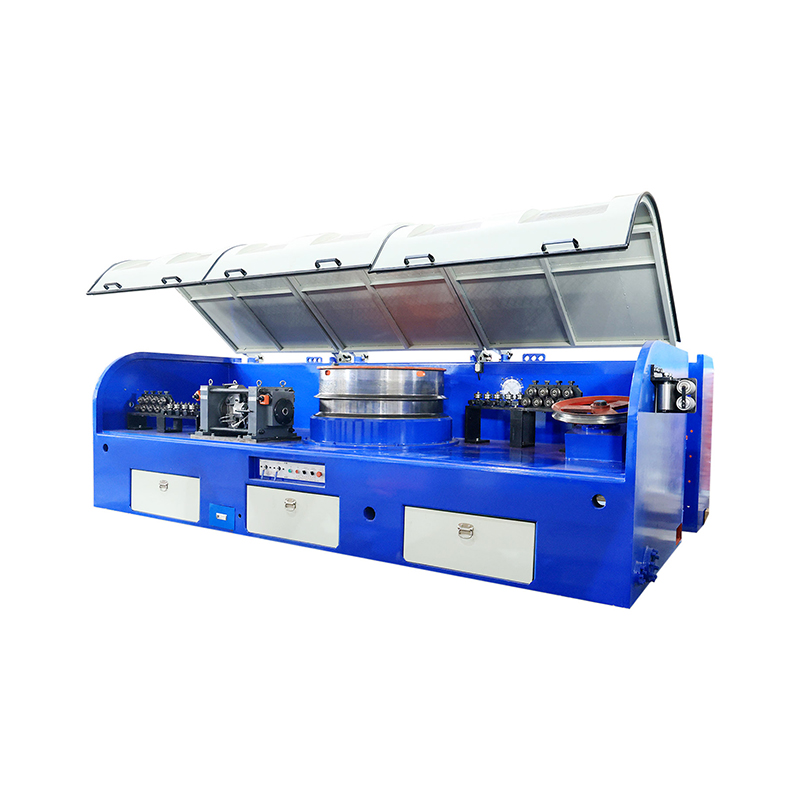
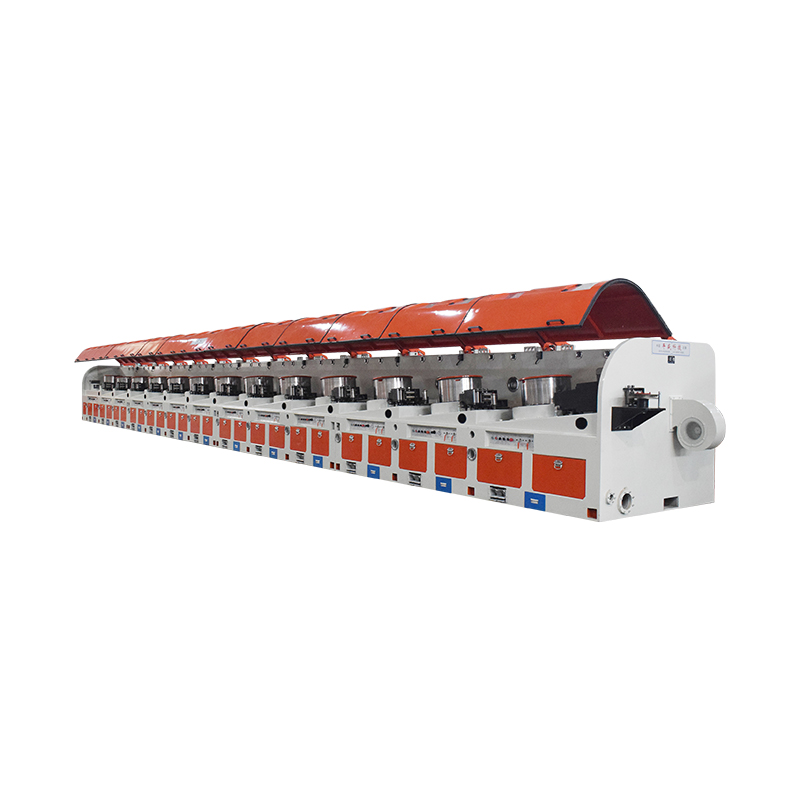 Nagy sebességű többblokkos egyenes vonalú huzalrajzoló gép Többblokkos, egyenes vonalú húzógép szén-, ötvözet- és rozsdamentes huzalokhoz, akár 14 vagy 16 blokkos konfigurációval a finom, alacsony szén-dioxid-kibocsátású alkalmazásokhoz. Termék megtekintése →
Konfigurációs lehetőségek, amelyek meghatározzák a vezeték minőségét
Két azonos számú blokkkal rendelkező gép nagyon eltérően viselkedhet ugyanazon a terméken. Ezek azok a pontok, ahol a legtöbbet nyernek vagy veszítenek az ügyfelek, és ezeket érdemes a megrendelés előtt rendezni, nem pedig a telepítés után.
| határozat | Mit befolyásol | Mit kell megerősíteni |
|---|---|---|
| Blokkok száma | Hogyan oszlik el a teljes csökkentés a vonalon, és mekkora sebességet tart a jövőbeni méretekhez | Hogy az átigazolási ütemterv illeszkedjen a blokkok számához, ésszerű csökkentéssel minden egyes kockánál |
| Tömb és gyűrű anyaga | Gyűrűkopás, huzalfelület állapota és méretstabilitás folyamatos sebesség mellett | Hogy a gyűrű anyaga és a hűtés elrendezése megfeleljen az Ön működési ciklusának, ne csak egy rövid próba |
| Kockasorozat és kockadobozok | Felületi kidolgozás, kerekség és mennyi ideig tart a szerszám a változtatások között | A szerszámtartók és a hűtés megfeleljen az Ön huzalminőségének és az Ön által preferált kenőanyagnak |
| Hajtás és vezérlés architektúra | Sebesség szinkronizálás a blokkok között, csúszásvezérlés és egy recept előhívásának gyorsasága | Hogyan állítja be, jeleníti meg és állítja be a kezelő a sebességarányokat műszak közben |
| Felvételi feszültség szabályozása | Az orsó felépítésének minősége, a rétegtekercselés, és hogy a huzal tisztán fut-e a tekercs végén | Hogy a feszítési tartomány lefedi a legfinomabb és a legnehezebb vezetéket is |
| Felfűzés és őrzés | Mennyi ideig tart a méretváltás, és milyen biztonságosan érheti el a kezelő a szerszámokat | Ezt a felfűzést megfelelően meg lehet csinálni anélkül, hogy a reteszelést feloldanánk |
Nagy szén-dioxid-kibocsátású és PC-huzalgyártás esetén az áthaladási ütemezés még a blokkszámnál is fontosabb. A túl agresszív lépésenkénti csökkentés lerövidíti a szerszám élettartamát és tompítja a felületet; túl gyengéd, és a huzal egyenetlenül keményedik át a vezetéken. A magas szén-dioxid-kibocsátású és a PC-huzalok egyenes vonalú rajzvonala az egyensúly köré van beállítva.
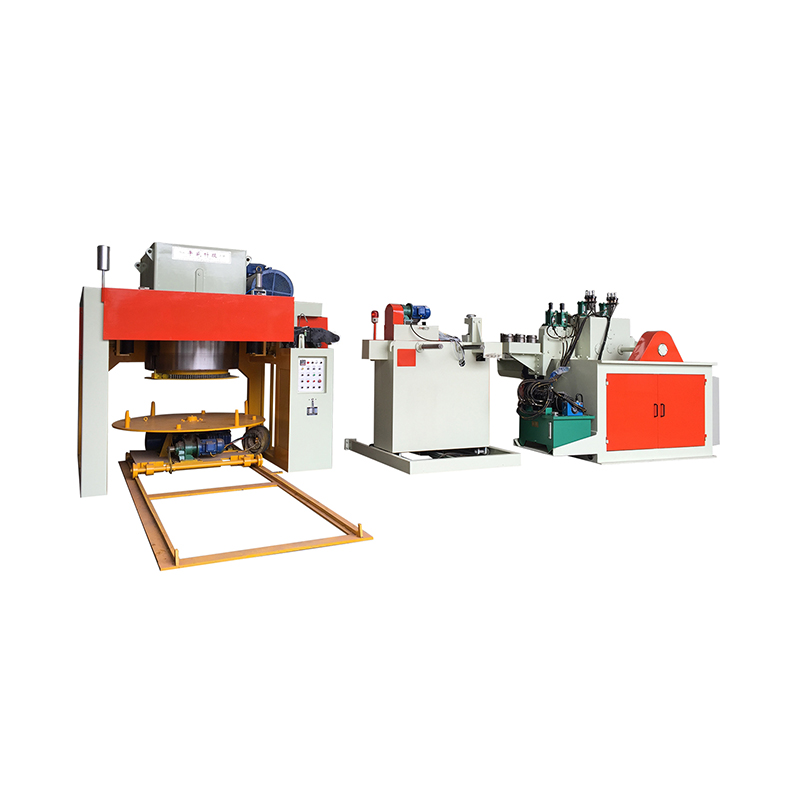
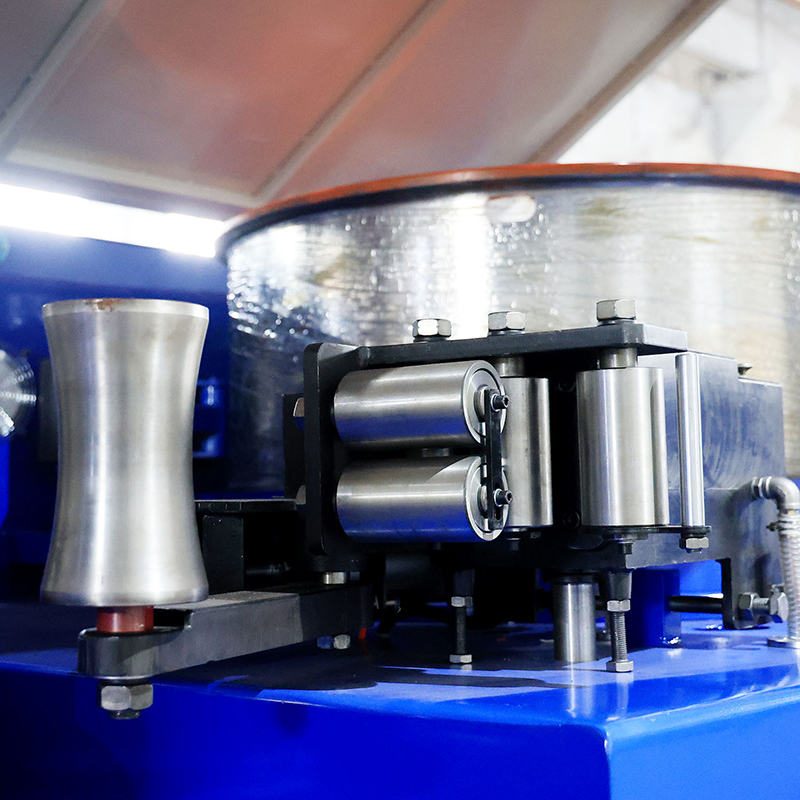 Magas szén-dioxid-kibocsátású huzal és PC-huzalrajzoló vonal Egyenes vonalú húzósor nagy széntartalmú, feszített betonhoz, profilozó és sodrott huzalokhoz, több szerszámmal, automatikus feszítésszabályozással és nagy sebességű motorrendszerrel. Termék megtekintése →
A vonal folyamatos tartása: kiesések, hűtés és feszültség
A többblokkos sor üzembe helyezése után a mindennapi minőség nagy része három dologtól függ: a szerszámon, a kenőanyagon és a felszíváson. Egy mérettel túllépő szerszám erősebben húz, megemeli a hőmérsékletet a dobozban, és csendesen megváltoztatja a feszültség egyensúlyát az egész gépen. A néhány fokos hűtés nagyjából ugyanezt teszi. A vadászó felhúzás pedig elrontja az egyébként tökéletes dróttekercset.
Segít, ha ezeket egy rendszerként kezeljük, nem pedig három különálló karbantartási feladatot. Ha egy tekercsről egy puha folt vagy kopás jön le, az ok általában a hiba megjelenési helye előtt van. Összegyűjtöttünk néhány mintát, amelyeket a leggyakrabban találkozhatunk a következővel kapcsolatos megjegyzéseinkben gyakori gyártási hibák egyenes vonalú rajzolásnál , amelyeket érdemes a saját műszakrekordok mellett elolvasni.
Különös figyelmet érdemel a feszültségszabályozás a felszívásnál a szinkronizált vonalon, mert nincs felhalmozódási puffer, amely elnyelné a pillanatnyi eltérést. Az érzékeny feszítőhurok sűrűn és egyenletesen tartja az orsót, és lehetővé teszi, hogy a zsinór nagy sebességgel fusson anélkül, hogy a kezelő állandóan tapintásra állítaná.
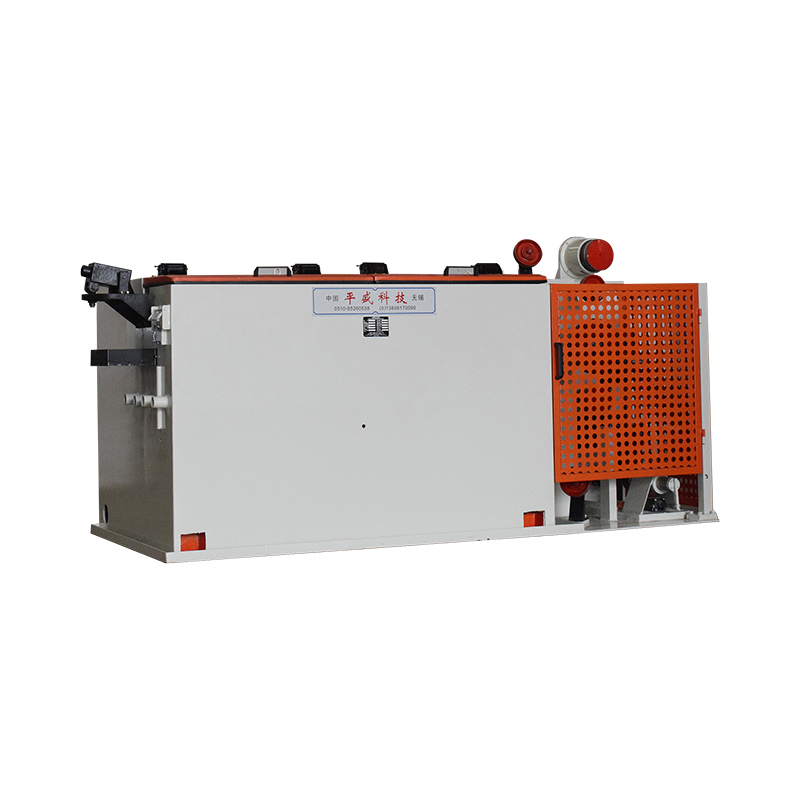
 Felvevőgépek huzalhúzó vonalakhoz A vezeték végén drótot tekercselő felvevőgépek kategóriája, állítható tekercselési sebességgel, feszességgel és orsóátmérővel az automatizált működés támogatása és a huzalminőség védelme érdekében. Termék megtekintése →
Nem csak a gépre, hanem az egész vonalra gondolunk
A rajzológép önmagában csak egy folyamat része. A kifizetődő, a felületkezelés és az átvétel mind befolyásolja, hogy a tömbök mit tudnak elérni. Az a nyeremény, amely egyenetlenül engedi el a vezetéket, több blokkal később a feszültség hullámzásaként jelenik meg. Az inkonzisztens felületkezelés megváltoztatja a súrlódást az első szerszámnál, és eltolja a vonal teljes egyensúlyát. Ezeket a specifikációs szakaszban együtt megtervezni sokkal olcsóbb, mint utólag javítani.
Ezért építjük a magunkét egyenes vonalú huzalhúzó gépek a kifizető egységeket, felvevő egységeket, felületkezelő berendezéseket és segédgépeket magában foglaló szélesebb felszerelési kínálat részeként, így a köztük lévő interfészek valakinek a felelőssége, nem pedig senkié.
Rövid ellenőrzőlista, mielőtt elkötelezné magát
Ha összehasonlítja az ajánlatokat, ezek azok a kérdések, amelyek a legtöbbet árulják el arról, hogyan fog viselkedni egy gép az Ön üzemében.
- Küldjön egy valós átadási ütemtervet a kezdő mérettel, a kész mérettel, az anyagminőséggel és a műszakonkénti célteljesítménnyel.
- Kérdezze meg a blokk sebességét kockánként, és ellenőrizze, hogy az arányok megegyeznek-e a kívánt csökkentésekkel.
- Kérjen próbát a saját vezetékén, ne egy könnyen rajzoló bemutatóanyagon.
- Időzítsen egy menetet a futtatni tervezett legfinomabb méretre, azokkal a kezelőkkel, akik ténylegesen megcsinálják.
- Erősítse meg, hogy az első évben milyen alkatrészeket ajánlanak, különösen a gyűrűket, a szerszámtartókat és a tömítéseket.
- Kérdezze meg, hogyan tárolódnak a receptek, ki módosíthatja azokat, és hogy a beállítások túlélik-e az áramszünetet.
Amit először kérdeznénk
Mielőtt a blokkokról vagy sebességekről beszélnénk, általában megkérdezzük, mit kell tennie a vezetéknek, miután elhagyta a gépet, és mit találnak a kezelői a legnehezebbnek a ma futó vezetékben. Ez a két válasz jobban befolyásolja a specifikációt, mint bármely adatlap. Berendezéseink 2023-tól ISO 9001 minőségirányítási rendszer tanúsítvánnyal rendelkeznek, rajzgépeink a mechanikai felépítést ötvözik az elektronikus vezérléssel, de a beszélgetés hasznos része továbbra is az Ön termékéről szól. Mondja el nekünk a vezetéket, a mennyiséget és a váltási mintát, és mi őszintén megmondjuk, hogy a többblokkos egyenes vonalú gép a helyes megoldás, vagy egy egyszerűbb elrendezés jobban szolgálna.